



以下是我们上传的法兰毛坯环形锻件24小时下单发货视频,视频介绍比图文介绍更直观一些,您可以点击观看。
以下是:江西萍乡法兰毛坯环形锻件24小时下单发货的图文介绍


搏远金属制品(萍乡市分公司)所经营的 萍乡自由锻异形件、萍乡本地附近异形件矿山设备件规模大、品种全、价格合理。公司是一家集销售、运输于一体的大型 江西萍乡本地重型冲压件、萍乡就近热扩法兰毛坯销售企业。公司以客户和市场为导向,为相关行业提供优质材料,应用技术及的售后服务,主营 江西萍乡本地附近齿圈毛坯宽度、萍乡本地附近齿圈毛坯回转支承配件、萍乡就近轴类冲压件等产品。
公司实行总经理领导下的分工负责制,坚持以市场为导向、以发展为动力、以“诚实守信 实现双赢”为经营管理理念、以“客户优先 勤勉尽责”为服务宗旨;竭诚为广大客户服务。长期以来我公司重合同守信用,深受广大客户的支持和信赖。公司一贯以服务周到、质量过关、价格合理、客户至上、让利客户、薄利多销为原则,同样的价格比质量,同样的质量比服务! 诚信铸就品质,品质铸造未来!

20 法兰盖也称为盲板或盲法兰,属于国标法兰标准体系。盲板法兰的中间是实的,四周是螺栓孔,外观就像一个铁盖子,故又叫做法兰盖,不锈钢材质的就叫不锈钢法兰盖。盲板法兰可以是平面也可以是突面、凹凸面、榫槽面、环连接面,但不像对焊法兰似的有个脖子(什么是对焊法兰),总之,盲板法兰目的就是为了堵住管道口,是管内物质不致溢出,一般用在供水支管末端。还有就是临时部分管段要先行试压时用到临时封锁用的,有的直接加阀门,有的是原先的管道现在不用了,就用盲法兰盲死。 承插法兰简称为(SW法兰),承插法兰的基本形状与带颈平焊法兰相同,即在法兰的内孔上开有一段承孔,管子插入承孔内焊住,在法兰背面焊一圈焊缝,由于承插法兰与曹子间存在空隙,易产生腐蚀,若里面再焊一道缝就可避免这种腐蚀。内外两面焊接的承插法兰,其疲劳强度比平焊法兰大5%而静强度相同。使用这种承插法兰时,其内径需一与管子内径一致。承插法兰仅适用于公称通径150以下口径的管道上。


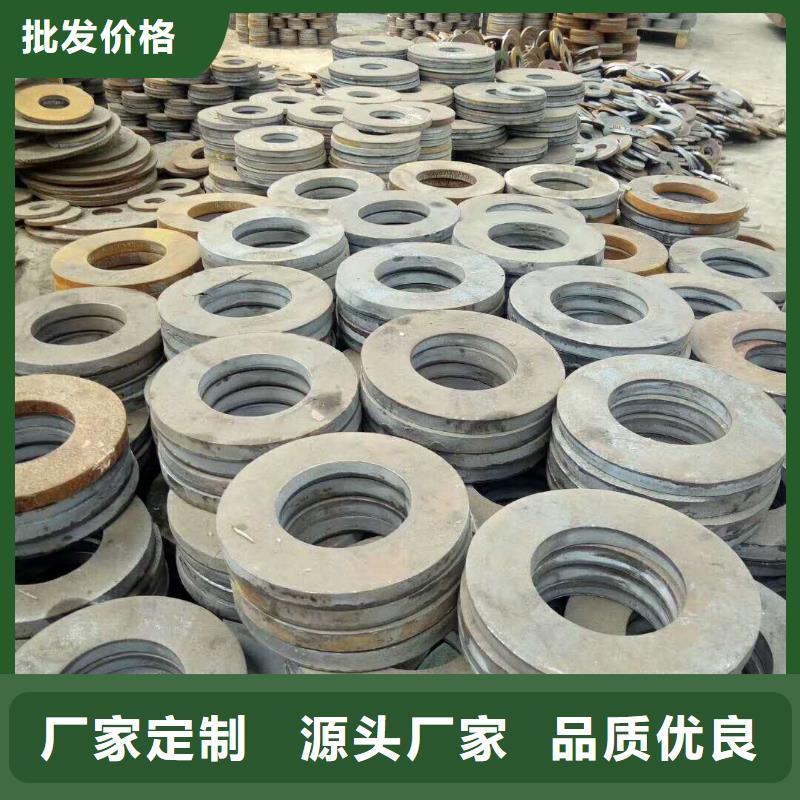
环形锻件是锻造行业中的产物,锻件的一种类型。是金属坯料(不含板材)施加外力,通过塑性变形塑造的要求变成合适的压缩力的环形物件。这种力量典型的通过使用铁锤或压力来实现。锻件过程建造了精致的颗粒结构,并改进了金属的物理属性。环形锻件在日常生活中随处可见,是一种工业制品。1、滑线落料:根据产品要求将钢锭切割成合理大小及重量;
2、加热(含回火):加热设备主要单室炉、推杆炉和台式退火炉,所有加热炉均采用天然气做燃料,钢锭的加热温度一般在1150℃~1240℃,冷钢锭的加热时间1~5小时左右,热钢锭的加热时间则是冷钢锭加热时间的一半,加热后的钢锭进入锻造工序。
3、锻造:被加热至1150~1240℃左右钢锭从加热炉中取出,然后由操作机放入空气锤或电液锤,根据钢锭的大小和锻造比要求进行相应的墩粗,拔长等工艺,实时监测锻件尺寸,并通过红外测温仪控制锻造温度。
4、检验:对锻件毛坯进行初步检验,主要是外观和尺寸的检验。外观方面主要检验是否存在裂纹等缺陷,尺寸方面必须保证毛坯余量在图纸要求范围内,并做好记录。
5、热处理:将锻件加热到预定温度,保温一定时间,然后以预定的速度冷却,以改善锻件内部组织和性能的一种综合工艺。其目的是内应力,防止在机械加工时变形,调整硬度使锻件利于切削加工。经过热处理后的钢锭,根据材质的要求对钢锭进行空冷或水冷、淬火处理。
6、粗加工:锻件基本成型后根据产品需求加工成各种不同规格的锻件。
7、超声波探伤:锻件冷却结束后温度降到20℃左右进行超声波探伤达到国标Ⅰ,Ⅱ,Ⅲ等标准和表面缺陷的检验。
2、加热(含回火):加热设备主要单室炉、推杆炉和台式退火炉,所有加热炉均采用天然气做燃料,钢锭的加热温度一般在1150℃~1240℃,冷钢锭的加热时间1~5小时左右,热钢锭的加热时间则是冷钢锭加热时间的一半,加热后的钢锭进入锻造工序。
3、锻造:被加热至1150~1240℃左右钢锭从加热炉中取出,然后由操作机放入空气锤或电液锤,根据钢锭的大小和锻造比要求进行相应的墩粗,拔长等工艺,实时监测锻件尺寸,并通过红外测温仪控制锻造温度。
4、检验:对锻件毛坯进行初步检验,主要是外观和尺寸的检验。外观方面主要检验是否存在裂纹等缺陷,尺寸方面必须保证毛坯余量在图纸要求范围内,并做好记录。
5、热处理:将锻件加热到预定温度,保温一定时间,然后以预定的速度冷却,以改善锻件内部组织和性能的一种综合工艺。其目的是内应力,防止在机械加工时变形,调整硬度使锻件利于切削加工。经过热处理后的钢锭,根据材质的要求对钢锭进行空冷或水冷、淬火处理。
6、粗加工:锻件基本成型后根据产品需求加工成各种不同规格的锻件。
7、超声波探伤:锻件冷却结束后温度降到20℃左右进行超声波探伤达到国标Ⅰ,Ⅱ,Ⅲ等标准和表面缺陷的检验。

